金属零部件
在实际合金、涂层和表面状态上测试名称、编号、Logo或机器可读码。
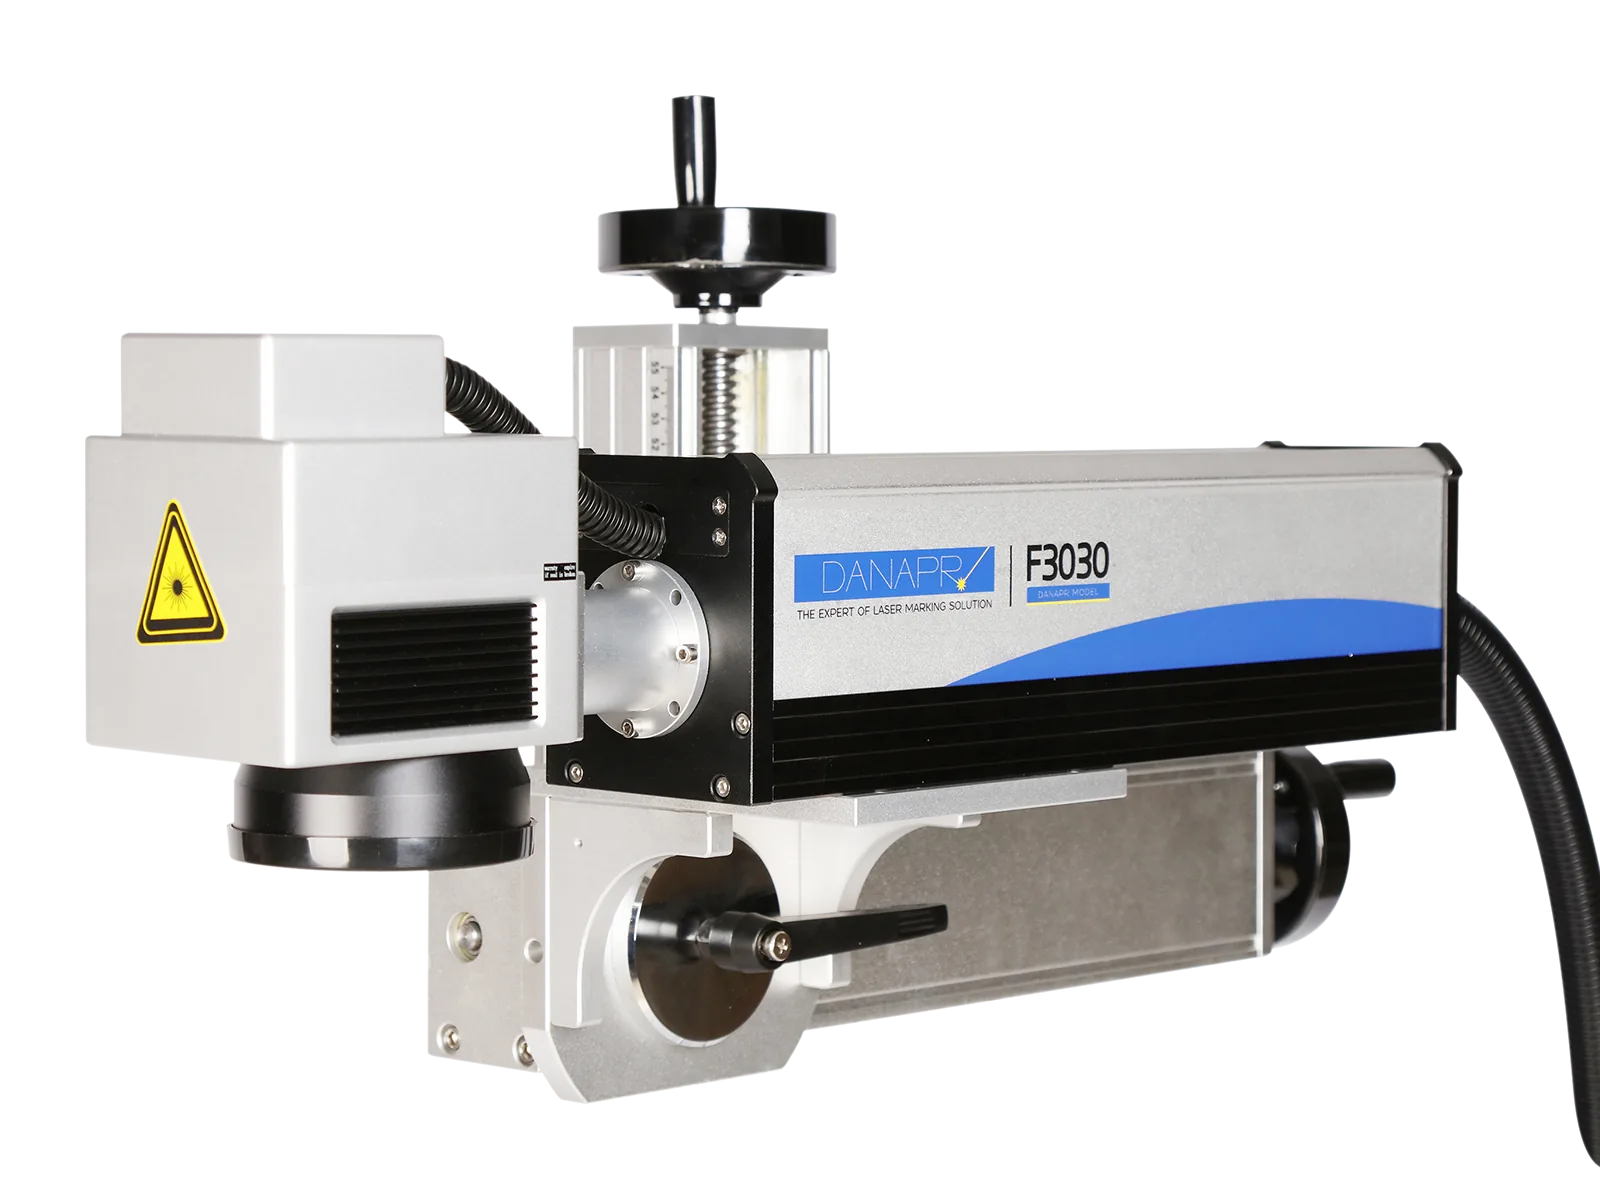
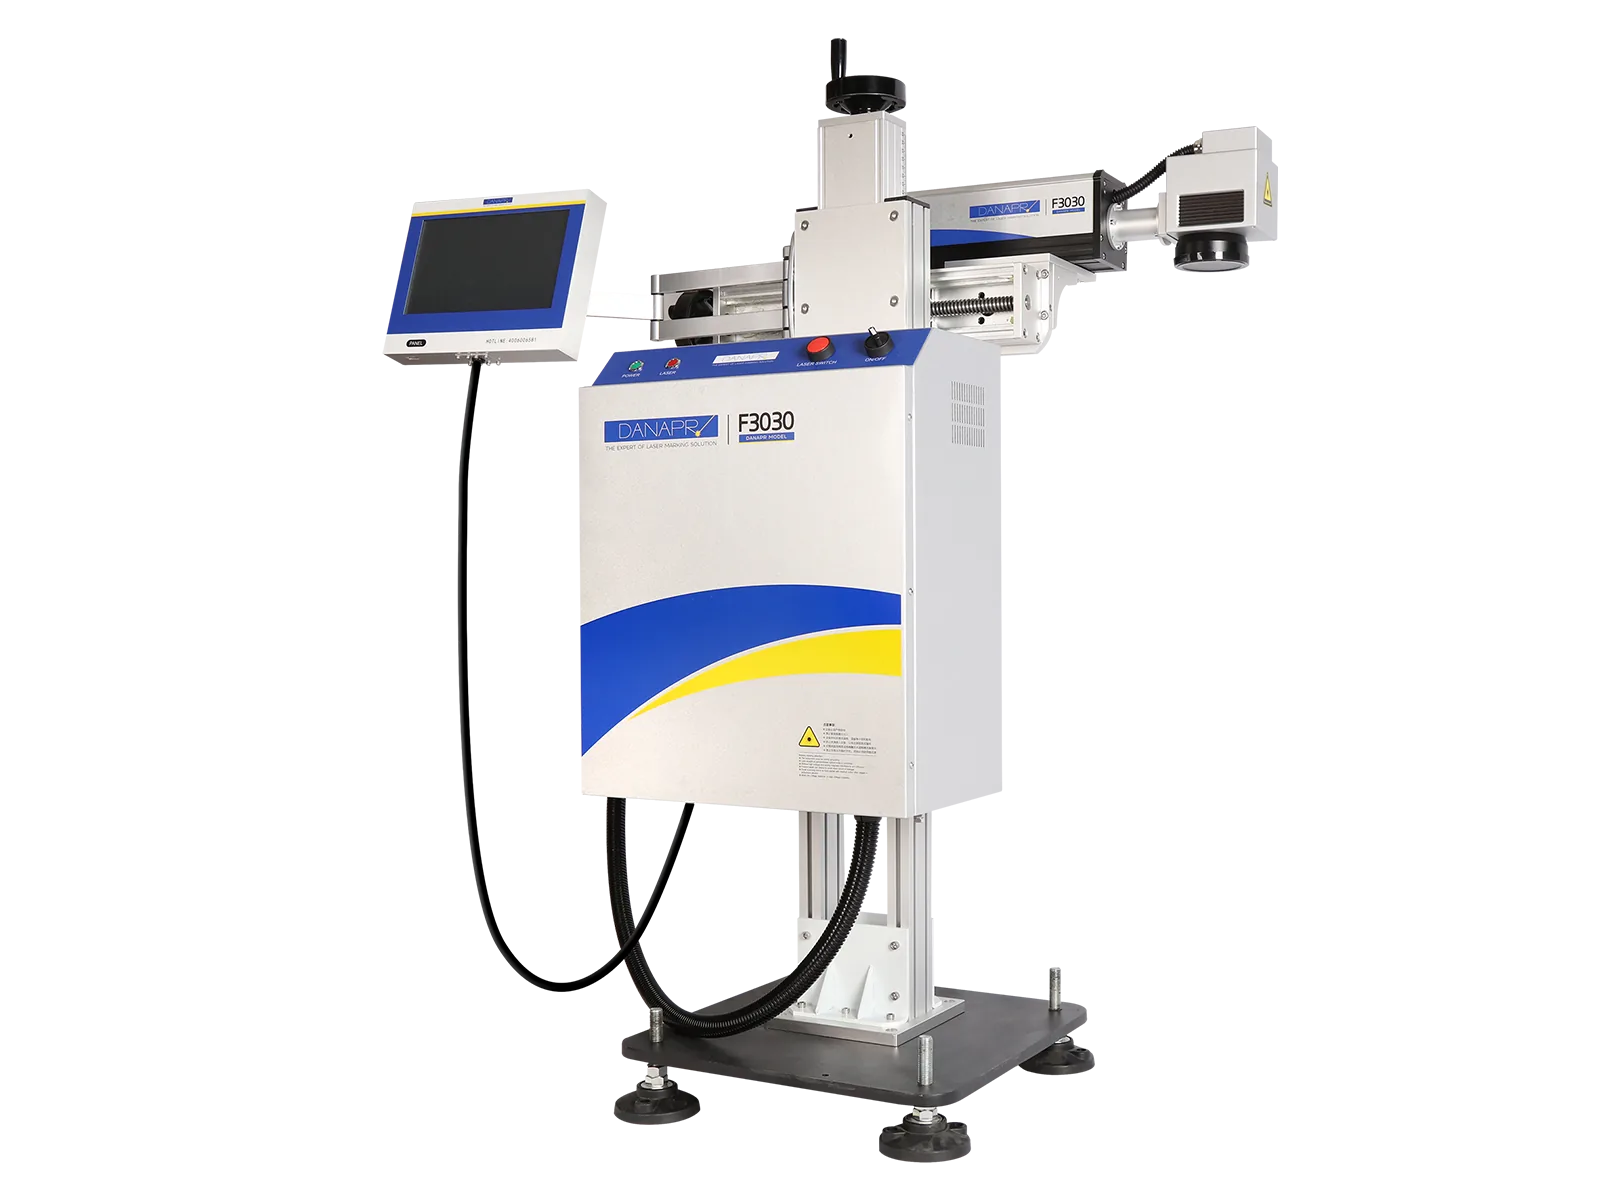
以下型号名称为已确认的DANAPR产品资料;仅在已获得明确资料时展示额定激光功率,最终配置仍需根据实际打标任务选定。
| 型号 | 额定激光功率 | 选型说明 |
|---|---|---|
| DANAPR F3030 | 30 W | 需结合材质、标识内容、打标范围和生产测试确认。 |
| DANAPR F3050 | 50 W | 需结合材质、标识内容、打标范围和生产测试确认。 |
| DANAPR F3100 | 100 W | 需结合材质、标识内容、打标范围和生产测试确认。 |
| DANAPR F3200 | 200 W | 需结合材质、标识内容、打标范围和生产测试确认。 |
| DANAPR D8020 D系列 | 待确认 | D系列额定功率和配置需以正式数据表为准。 |
| DANAPR D8030 D系列 | 待确认 | D系列额定功率和配置需以正式数据表为准。 |
| DANAPR D8050 D系列 | 待确认 | D系列额定功率和配置需以正式数据表为准。 |
光纤激光常用于需要耐久、非接触式标识的工业零部件,但最终适配性仍取决于实际基材和目标结果。
在实际合金、涂层和表面状态上测试名称、编号、Logo或机器可读码。
评估打标位置、工件方向、夹具重复性以及允许的表面影响。
树脂、添加剂、颜色和表面状态会影响效果,需要使用材料对应样品验证。
同一种工件可能因标识效果和生产方式不同,需要不同的工艺参数和设备布局。
受控的测试路径可降低仅凭通用材料名称选型的风险。
收集不同合金、颜色、涂层和表面状态的代表性工件。
使用目标图文、编码尺寸、位置和表面效果进行测试。
评估上下料、触发、焦距、防护、烟尘处理和控制。
记录合格外观、可读性、位置和生产节拍条件。
下表仅用于初步技术分流,不构成材料适配或性能保证。
| 决策因素 | 光纤激光评估方向 | 可比较的替代方案 |
|---|---|---|
| 金属或部分塑料 | 需要永久标识或特定表面效果时安排测试 | 需要精细标识或控制热影响时比较UV等激光工艺 |
| 需要可去除或可更换标识 | 通常不是首选 | 经附着和干燥测试后比较CIJ等油墨工艺 |
| 有机材料或包装材料 | 材料响应可能不符合目标 | 根据基材和包装形式比较CO2、UV、TTO或喷码 |
| 需要视觉检测 | 可增加标识存在性或可读性检测 | 需单独定义相机、光源、合格标准和产线响应 |
当材料、目标效果或安装条件不支持光纤激光打标时,应比较其他技术。
请将材质、目标标识和生产条件发送给DANAPR Marking。